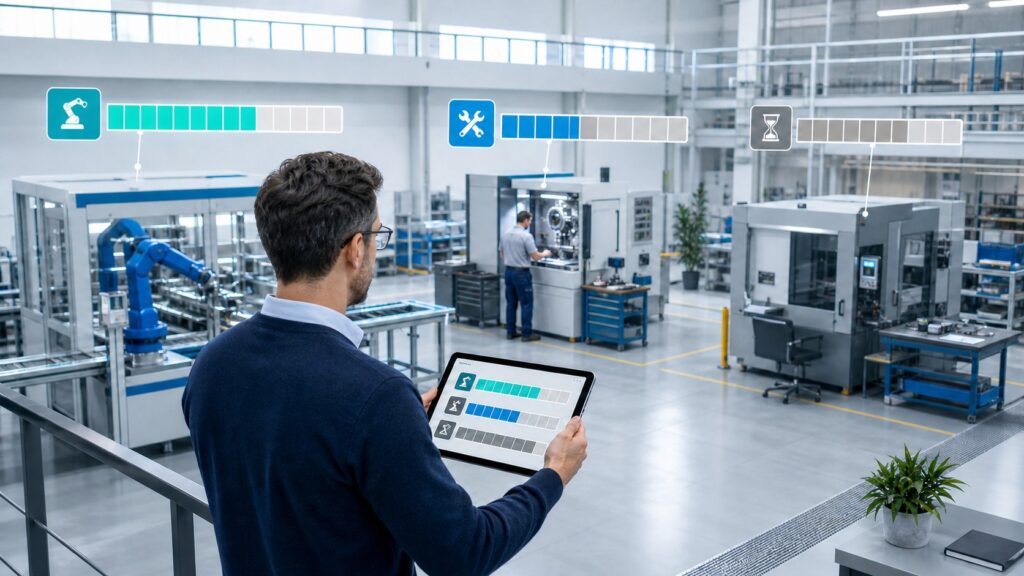
Výrobní plán ukazuje, co se má na jednotlivých strojích a pracovištích během dne vyrábět. Na konci směny ale vedení často potřebuje odpovědět na jinou otázku: co se ve výrobě skutečně dělo? Samotný plán neukáže, kdy začala první operace, jak dlouho trvala výroba, kolik času zabralo seřízení ani kde vznikl prostoj.
Bez skutečných časových údajů se využití strojů ve výrobě odhaduje podle rozvrhu, přítomnosti pracovníků nebo ústních informací. Stroj přitom může být podle evidence k dispozici, ale část směny čekat na materiál, předchozí operaci, obsluhu nebo údržbu.
MAXim může z údajů zaznamenaných při výrobních operacích připravit denní přehled za jednotlivé stroje nebo pracoviště. Mistr tak porovnává plán se skutečným průběhem a vidí, ve které části dne je vhodné hledat příčinu odchylky.
Plánované a skutečné využití nejsou totéž
Plán říká, jak mají být zakázky, operace a kapacity rozděleny. Je důležitý pro přípravu výroby, sám ale nepotvrzuje, že práce ve stanovený čas opravdu začala a probíhala bez přerušení. Mezi plánem a skutečností mohou vzniknout čekání, změny pořadí zakázek, delší příprava nebo neočekávaný prostoj.
Také informace, že je stroj technicky dostupný, nevypovídá o jeho reálném využití. Dostupné pracoviště nemusí mít přidělenou zakázku, materiál ani pracovníka. Naopak kratší sledovaný interval může být využitý velmi dobře, i když stroj neběží celý kalendářní den.
Pro řízení provozu je proto potřeba spojit plán s časovými údaji o skutečně provedených operacích. Teprve pak lze rozlišit, co mělo proběhnout, co skutečně proběhlo a kde mezi oběma pohledy vznikl rozdíl.
Skutečné časy vznikají při evidenci výrobních operací
V popisovaném řešení vycházejí data především z evidence výrobních operací, výrobních terminálů a zaznamenaných časů. Nejde o tvrzení, že MAXim automaticky načítá provozní stav přímo z PLC každého stroje.
V typickém nastavení pracovník při zahájení práce eviduje sebe, výrobní zakázku a prováděnou operaci. Podle způsobu práce firmy může na terminálu potvrdit také zahájení a ukončení výroby, přípravu nebo seřízení a důvod přerušení či prostoje. Konkrétní obrazovky, kategorie časů a pravidla se přizpůsobují danému provozu.
Takto vzniklé záznamy propojí čas s konkrétním pracovištěm a výrobní činností. MAXim z nich může sestavit společný denní pohled pro mistra nebo vedoucího výroby. Další návaznosti zakázek, materiálu, operací a rozpracovanosti popisuje stránka řešení pro výrobu.
Co může obsahovat denní přehled pracoviště
Rozsah přehledu závisí na použitém modulu, evidovaných událostech a nastavení konkrétní firmy. Pro jednotlivý stroj nebo pracoviště může denní přehled zobrazit zejména:
- čas první zaznamenané výrobní operace dne,
- čas poslední zaznamenané operace dne,
- celkový sledovaný čas pracoviště,
- čas připadající na samotnou výrobu,
- čas přípravy nebo seřízení,
- zaznamenaný čas prostojů,
- vypočtené procento využití pracoviště.
Vedoucí nevidí pouze jeden výsledný údaj. Může posoudit i jeho skladbu. Dvě pracoviště se stejným celkovým využitím mohou mít zcela odlišný průběh: u jednoho zabral větší část dne opakovaný prostoj, u druhého delší seřízení při změně výroby.
Využití je potřeba vztáhnout ke skutečně sledované době
Výpočet automaticky vztažený ke všem 24 hodinám dne by u běžného jednosměnného nebo dvousměnného provozu vytvářel zavádějící výsledek. Pracoviště nemá být hodnoceno za dobu, kdy se na něm výroba vůbec neplánuje a není sledována.
Základem proto může být skutečně sledovaný pracovní interval, například čas vymezený zaznamenanými operacemi nebo jiným pravidlem odpovídajícím směně a nastavení firmy. Přesný způsob výpočtu musí být známý a jednotný, aby bylo možné výsledky mezi dny a pracovišti smysluplně porovnávat.
Stejně důležitá je úplnost evidence. Pokud pracovníci operace nezahajují a neukončují správně nebo se nezaznamená důvod přerušení, přehled může ukazovat spíše nedostatek dat než skutečný stav stroje.
Praktický příklad několika pracovišť
Výrobní firma má několik pracovišť, na kterých se během dne zaznamenávají jednotlivé operace. Na konci směny si mistr zobrazí společný přehled. U prvního pracoviště převládá čas samotné výroby. U druhého je vidět delší příprava a seřízení před zahájením další zakázky. U třetího vznikl výrazný prostoj mezi dvěma operacemi.
Mistr nemusí celý den zpětně skládat z ústních informací pracovníků. V přehledu vidí, kdy se na jednotlivých místech začalo a skončilo pracovat a jak se sledovaný čas rozdělil. Následně může otevřít konkrétní den, pracoviště nebo operaci a hledat důvod tam, kde data ukazují odchylku.
Samotný přehled ještě nevysvětluje každou příčinu. Podstatně ale zužuje oblast hledání. Místo obecné otázky, proč byla výroba pomalá, lze prověřit konkrétní interval, dlouhé seřízení nebo mezeru mezi navazujícími operacemi.
Nízké využití není automaticky chyba obsluhy
Nízké číslo nemá být automaticky vykládáno jako špatná práce pracovníka. Výsledek ovlivňují zakázky, materiál, návaznosti výroby, technický stav, směny i kvalita evidence. Důvodem může být například:
- nedostatek naplánovaných zakázek,
- čekání na materiál nebo jeho uvolnění,
- čekání na dokončení předchozí operace,
- seřízení při častém střídání výrobků,
- porucha nebo plánovaná údržba,
- nedostatek pracovníků,
- technologická přestávka,
- neúplná evidence výrobních operací.
Přehled má především ukázat, kde a kdy se odchylka objevila. Teprve navazující prověření určí, zda je příčinou organizace práce, plánování, technologie, technický problém nebo chybějící záznam.
Porovnání pracovišť a období odhalí opakující se situace
Jednotlivý den může být výjimečný. Větší hodnotu proto přináší sledování vývoje v čase. Pokud se na jednom pracovišti opakovaně prodlužuje seřízení, lze prověřit přípravu nástrojů, materiálu nebo pořadí zakázek. Pokud se u více strojů pravidelně objevuje čekání ve stejnou část směny, může být příčina ve společné návaznosti výroby.
Porovnání pracovišť má smysl pouze tehdy, pokud se zohlední jejich rozdílný účel, technologie a režim práce. Specializovaný stroj používaný jen pro určité zakázky nelze bez dalšího hodnotit stejným měřítkem jako univerzální pracoviště s nepřetržitým přísunem práce.
Dlouhodobý přehled pomáhá oddělit jednorázovou událost od opakovaného vzorce. Vedení pak může řešit konkrétní příčinu, místo aby reagovalo pouze na jeden izolovaný výsledek.
Podklad pro plánování kapacit, směn a údržby
Skutečné časy výroby, seřízení a prostojů doplňují plánování o provozní realitu. Ukazují, zda je problémem nedostatečná kapacita, její nerovnoměrné rozdělení nebo nevyužitý prostor v průběhu směny.
Při opakovaném přetížení jednoho místa lze prověřit přesun části práce na jiné pracoviště. Dlouhé přípravy mohou vést ke změně pořadí zakázek nebo lepší přípravě seřízení. Pravidelné prostoje pomohou určit vhodnější čas údržby. Vývoj po jednotlivých dnech může podpořit také rozhodování o směnách a obsazení provozu.
Data sama nerozhodují. Poskytují ale společný podklad pro mistra, plánovače, údržbu a vedení firmy, takže každý vychází ze stejného zaznamenaného průběhu.
Přehled využití není kompletní OEE
Rozdělení sledované doby na výrobu, seřízení a prostoje je důležitým základem pro hodnocení výroby. Nemělo by však být automaticky označováno za kompletní výpočet OEE.
Celkové OEE obvykle kromě časové dostupnosti zahrnuje také výkon a kvalitu výroby. Samotný přehled využití pracoviště proto neříká, zda stroj vyráběl očekávanou rychlostí ani jaký podíl produkce splnil požadavky na kvalitu.
Pro firmu může být denní přehled prvním praktickým krokem: zpřesní skutečné časy a ukáže, kde vzniká seřízení nebo prostoj. Pokud má být navazujícím cílem OEE, je potřeba doplnit a ověřit také potřebná data o výkonu a kvalitě.
Od výrobního plánu ke skutečnému průběhu směny
Plán výroby zůstává výchozím bodem. Denní přehled pracovišť k němu přidává skutečné časy a rozdělení práce. Vedení tak vidí první a poslední operaci, dobu výroby, seřízení, prostoje i výsledné využití podle pravidel odpovídajících danému provozu.
Největším přínosem není jedno procento v tabulce, ale možnost rychle najít pracoviště a čas, který si zaslouží pozornost. Firma může porovnávat vývoj, hledat opakující se překážky a opírat plánování kapacit, směn nebo údržby o zaznamenaná data místo dojmů.
Potřebujete získat skutečný přehled o využití strojů, seřízení a prostojích ve výrobě? Nezávazně s námi proberte, jak potřebná data evidovat a vyhodnocovat v systému MAXim.